د کاسټینګ برخې څنګه ډیزاین کړو؟
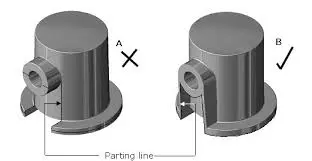
آیا هغه پرزې چې تاسو یې تولیدوئ، مشخصات به پوره کړي، په وخت به راشي، او په بودیجه کې به پاتې شي، دا پدې پورې اړه لري چې تاسو د کاسټینګ پرزې څومره ښه ډیزاین کوئ. ویلونګ د 20 کلونو څخه ډیر وخت لپاره د سرچینې مدیرانو او انجینرۍ ټیمونو سره کار کړی، او دوی پوهیږي چې دا اړیکه څومره مهمه ده. د کاسټینګ پرزې د ډیری ډولونو تولید لپاره اړین دي، د تیلو د برمه کولو وسیلو څخه تر فضايي پرزو پورې. د دې پرزو ډیزاین د تولید نرخونو، د لیږد وختونو او د وروستي محصول فعالیت باندې مستقیم اغیزه لري.
د کاسټینګ پرزو او د هغوی د ډیزاین ننګونو پوهیدل
د اچولو برخې هغه فلزي برخې دي چې د مایع فلز په قالبونو کې اچولو سره جوړیږي ترڅو داسې شکلونه جوړ کړي چې په بل ډول یې جوړول سخت یا ډیر ګران وي. کله چې دا سړه شي، دا پروسه مایع فلزات لکه المونیم، فولاد، مسو الیاژ، یا نور مواد په جامدو برخو بدلوي چې کارول کیدی شي. ترټولو دودیزه طریقه د شګو اچول دي ، کوم چې د لوړ کیفیت سیلیکا شګه کاروي چې شاوخوا 10٪ بینټونایټ خټې سره د ګلو په توګه، له 2٪ څخه تر 5٪ اوبو، او شاوخوا 5٪ سمندري ډبرو سکرو سره مخلوط شوي ترڅو سطحه نرمه کړي.
د کاسټینګ تولید کې د ډیزاین عام خنډونه
د کاسټینګ پرزو ډیزاین کول د ډیری دوامداره ستونزو له امله ستونزمن دي. کله چې ګازونه د ټینګیدو پرمهال بند شي، دوی برخه لږ ثبات کوي. دې ته پورسیت ویل کیږي. د یخولو پرمهال د تودوخې انقباض د ناکافي زغم لامل کیږي، کوم چې د فزیکي بدلونونو لامل کیږي چې د کاسټ کولو وروسته باید تنظیم شي. هغه جیومیټري چې پیچلي وي او تیز کونجونه ولري یا په ضخامت کې ګړندي بدلونونه د فشار کلسترونه رامینځته کوي چې درزونه یا وارپینګ ډیر احتمال رامینځته کوي.
د کاسټینګ ډیزاین لپاره د بریالیتوب مهم عوامل
د تولید وړتیا لپاره ډیزاین د ښه کاسټینګونو پراختیا کې مرسته کوي. د دیوال غیر مساوي ضخامت د مختلف یخولو نرخونه ودروي چې د خمیدو یا داخلي فشار لامل کیږي. د مسودې زاویې، چې معمولا د 1 او 3 درجو ترمنځ وي، تاسو ته اجازه درکوي چې د شګو قالبونو څخه نمونې واخلئ پرته له دې چې تشې ته زیان ورسوي. د ماشین کولو محدودیتونه غیر مساوي سطحې او د ابعادو بدلونونه په پام کې نیسي چې د کاسټینګ سره راځي. دا ډاډ ترلاسه کوي چې بشپړ شوي برخې اړتیاوې پوره کوي.
د کاسټینګ برخو ډیزاین کولو لپاره سیستماتیک چلند
د اړتیاوو بشپړ توضیحات د اغیزمن کاسټینګ پرزو حل ډیزاین کولو لپاره لومړی ګام دی. موږ له خپلو پیرودونکو سره د دقیق اندازه کولو، میخانیکي ملکیت اهدافو (لکه د تناسلي ځواک، سختۍ، او د اغیز مقاومت)، د هوا شرایط (لکه لوړه تودوخه او زنګ وهونکي افشا کول)، او د بودیجې محدودیتونو لیکلو کې مرسته کوو. دا اساس د وسایلو له جوړولو او تولید پیل کیدو وروسته د ګران بدلونونو څخه ساتي.
د عامو نیمګړتیاوو پیژندل او مخنیوی
د نیمګړتیاوو د رامنځته کېدو په اړه پوهیدل تاسو ته اجازه درکوي چې په ډیزاین کې ستراتیژیک بدلونونه راولي. سوري معمولا هغه وخت پیښیږي کله چې قالب کافي هوا جریان ونلري یا کله چې فلز د اچولو پرمهال په چټکۍ سره جریان ولري. د دې د حل لپاره، ډیزاینران کولی شي د سم کنټرول سیسټمونو څخه کار واخلي ترڅو اسانه، لامینر جریان رامینځته کړي او رایزرونه په داسې طریقه واچوي چې هغه ګازونه چې بند پاتې دي د وتلو اجازه ورکړي. د انقباض سوري په ضخامت لرونکو سیمو کې رامینځته کیږي چې ورو ورو سړې کیږي پداسې حال کې چې د جامد موادو لخوا محاصره کیږي. دا خطر د دیوالونو د ورته ضخامت په ټوله لاره کولو یا په مناسب ځایونو کې د یخ زونونو په ځای کولو سره کم کیدی شي.
د تولید وړتیا لپاره د غوره کړنو پلي کول
د ماشین کولو اجازه د وروستیو پروسو لپاره مواد چمتو کوي چې د کاسټ کولو وروسته ترسره کیږي. د شګو کاسټ کولو لپاره، موږ معمولا 0.060 څخه تر 0.125 انچو پورې وایو، مګر دا د برخې اندازې او پیچلتیا پورې اړه لري. د پانګونې کاسټ کولو لپاره، موږ ممکن یوازې 0.010 څخه تر 0.030 انچو پورې ووایو ځکه چې دوی د کاسټ کولو په توګه ډیر دقیق دي. په سطحو کې د نقاشۍ ځانګړتیاوې موندل چې د معیاري وسیلو لخوا ورته رسیدلی شي د تنظیم کولو وخت او د شیانو جوړولو لګښت کموي.
د صنعتي غوښتنلیکونو څخه زده کړه
د موټر صنعت کې یو مراجع موږ ته د لیږدونې د یوې داسې خونې لپاره پلان سره راغی چې څو متقابل بورونه او د نصبولو مالکین یې درلودل. لومړني شکل تیز څنډې او په ضخامت کې ناڅاپي بدلونونه درلودل، چې د پروټوټایپ ازموینو په جریان کې د تکرار ماتیدو لامل شو. زموږ د انجینرۍ ټیم برخه بیا جوړه کړه ترڅو دا لوی فلیټ شعاع ولري (لږترلږه په ټولو داخلي کونجونو کې 0.25 انچه)، حتی د دیوال ضخامت (هرڅه په 0.375 انچه ± 0.060 انچه کې پاتې کیږي)، او د نصبولو مالکین یې حرکت وکړ ترڅو فشار خپور کړي. دې بدلونونو د ټولو عملي معیارونو ساتلو په وخت کې درزونه له منځه یوړل، کوم چې دا ممکنه کړه چې په کال کې 50,000 واحدونه په بریالیتوب سره جوړ شي.
د غوره پایلو لپاره د همکارۍ ستراتیژۍ
د کاسټینګ پرزو ډیزاین د کار کولو لپاره، د پیرود ټیمونه، انجینري کارمندان، او د فابریکې شریکان باید یو بل سره خبرې اترې ته دوام ورکړي. د پراختیا په پروسه کې ژر تر ژره، موږ وړاندیز کوو چې د مشخصاتو سره موافق کیدو دمخه د سختو نظرونو شریکول. دا چمتو کونکو ته اجازه ورکوي چې د محصول په ښه توګه رامینځته کیدو په اړه نظر ورکړي، په ډیزاین کې بدلونونه وړاندیز کړي چې لګښتونه کم کړي یا کیفیت لوړ کړي، او ستونزې ومومي مخکې لدې چې دوی د تولید پلانونو اغیزه وکړي.
د کاسټینګ ډیزاین میتودونو او موادو پرتله کول
د پرزو اچولو لپاره د سمو میتودونو او موادو غوره کول په دې باندې لوی تاثیر لري چې پرزې څومره ښه کار کوي، څومره لګښت لري، او د جوړولو لپاره یې څومره وخت نیسي. هره طریقه خپلې ګټې لري چې دا د مختلفو استعمالونو، مقدارونو او کیفیت معیارونو لپاره غوره کوي.
د عمده کاسټینګ پروسو ارزونه
د شګو اچول د هغو برخو د جوړولو لپاره یوه ډیره انعطاف منونکې لاره ده چې وزن یې له څو پونډو څخه تر څو ټنو پورې وي. څرنګه چې دا ډیرو ګرانو وسایلو ته اړتیا نلري، نو دا د پروټوټایپونو او کوچنیو بستو جوړولو لپاره هم ارزانه لاره ده. دا پروسه تقریبا د هر هغه فلز سره کارول کیدی شي چې جوړ کیدی شي، او دا کولی شي د دیوالونو سره برخې جوړې کړي چې د 0.25 انچو په څیر پتلي وي. د سطحې پای معمولا د 250 او 500 مایکرو انچو Ra ترمنځ وي، او مهمې سیمې ډیری وختونه ماشین کولو ته اړتیا لري. د 12 انچو څخه کم اندازو لپاره، د اندازه کولو لپاره زغم معمولا د ±0.030 انچو دننه وي. د لویو ځانګړتیاو لپاره زغم لوی کیږي.
د موادو انتخاب په ډیزاین باندې اغیزې
د المونیم الیاژونه ډیری وختونه په هغه ځایونو کې کارول کیږي چیرې چې سپک وزن، ښه زنګ ساتنه، او کافي ځواک ته اړتیا وي. د دوی په څیر جوړ شوي حالت کې، د A356 په څیر الیاژونه شاوخوا 34 ksi د کشش ځواک لري. د تودوخې درملنې وروسته، دا ځواک 45 ksi ته لوړیږي. غوره مایعیت تاسو ته اجازه درکوي چې د دیوال پتلي برخې او کوچني ځانګړتیاوې جوړې کړئ. د تودوخې چالکتیا د ټینګښت پروسه ګړندۍ کوي، کوم چې د دورې وختونه کموي مګر محتاط مدیریت ته اړتیا لري ترڅو پتلي برخې ډیر ژر کنګل نشي.
د طریقې په انتخاب کې د لګښت او کیفیت ترمنځ تبادله
د کیفیت معیارونو او د تولید لګښتونو ترمنځ د غوره توازن موندلو لپاره، تاسو اړتیا لرئ چې د هرې برخې اقتصاد ته په دقت سره وګورئ. د شګو اچولو لپاره مخکې له مخکې لږو پیسو ته اړتیا ده، کوم چې دا د پراختیایي پروژو یا د تولید شمیرو لپاره ښه انتخاب کوي چې لا تر اوسه نه دي پیژندل شوي. په هرصورت، د لږترلږه معیارونو او سطحې پای ترلاسه کولو لپاره اضافي ماشین کولو ته اړتیا ده. دا د هرې برخې لګښت زیاتوي او د لوی تولید منډو په اوږدو کې اضافه کوي. که تاسو اړتیا لرئ چې یوه برخه ډیره ماشین کړئ، ډای کاسټینګ ممکن یو ارزانه انتخاب وي، که څه هم وسایل ډیر لګښت لري کله چې تاسو په کال کې له 10,000 څخه ډیر ټوټې جوړوئ.
د ډیزاین له لارې د کاسټینګ پرزو د تولید پروسې اصلاح کول
د ډیزاین پریکړې په ټوله تولیدي پروسه اغیزه لري، پشمول د کاسټینګ برخې څومره ښه جوړیږي، څومره نیمګړتیاوې لري، وسایل څومره وخت دوام کوي، او په پای کې، د ملکیت ټول لګښت. د پراختیا په جریان کې، د ستراتیژیک ډیزاین اصلاح کول د زرګونو جوړ شویو برخو لپاره تادیه کوي.
د ډیزاین پورې اړوند د تولید خنډونو پیژندل
تیزې کونجونه د ټینګیدو په وخت کې بارونه زیاتوي او هغه ځایونه رامینځته کوي چیرې چې درزونه پیل کیدی شي. دوی د قالب ډکولو پرمهال جریان نور هم ګډوډوي، کوم چې د ګاز بندیدو او سوري کیدو احتمال ډیر کوي. ژور جیبونه یا غارونه چې د لوړ ژوروالي او عرض تناسب سره ګازونه نیسي او د هوا لپاره په سمه توګه جریان ستونزمن کوي. جلا شوي درنې برخې د انقباض سوري رامینځته کوي ځکه چې د دوی شاوخوا مواد سخت کیږي، کوم چې د رایزرونو تغذیه کولو مخه نیسي.
د ساده کولو ستراتیژۍ چې فعالیت ساتي
د هندسې ساده کول اکثرا د یو څه جوړول اسانه کوي پرته لدې چې د هغې فعالیت ته زیان ورسوي. تیز داخلي کونجونه باید د فلیټ شعاع سره بدل شي چې لږترلږه د دیوال د ضخامت څلورمه برخه وي. دا فشارونه خپروي او فلز سره مرسته کوي چې په اسانۍ سره حرکت وکړي. د انډرکټونو ساده شکلونو ته بدلول د پیچلو کورونو اړتیا له منځه وړي. د مثال په توګه، د ړندو ټیپ شوي سوریو پرځای د سوریو سره د نصب کولو فلانج بیا ډیزاین مولډ اسانه کوي پداسې حال کې چې لاهم د پیچونو کارولو ته اجازه ورکوي.
د لومړني اعتبار لپاره د سمولیشن څخه ګټه پورته کول
د کاسټ کولو پرزو سمولیشنونو لپاره پرمختللي سافټویر ښیې چې فلز څنګه جریان لري پداسې حال کې چې قالب ډکیږي، نو ستونزې د اصلي وسیلو له جوړولو دمخه موندل کیدی شي. د جریان مطالعه ښیې چې جزوي ډکول شتون لري، سړه بندونه شتون لري چیرې چې دوه جریان فرنټونه پرته له دې چې په سمه توګه فیوز شي سره یوځای کیږي، او ګډوډي چې ګازونه بندوي. د سولیډیفیکیشن ماډلینګ د انقباض غارونو موقعیتونه موندلي، کوم چې تاسو ته اجازه درکوي چې په ستراتیژیک ډول رایزرونه ځای په ځای کړئ یا شکل په داسې لارو بدل کړئ چې د جامد کولو سره د خوړو سرچینو ته د حرکت کولو کې مرسته وکړي.
پروټوټایپ او د تولید چمتووالی
حتی کله چې سمولیشنونه خورا مفصل وي، بیا هم د اعتبار لپاره ریښتیني نمونې ته اړتیا وي. د پروټوټایپ چلونه د ریښتیني نړۍ تولیدي ستونزې ښیې، لکه د مولډ اداره کولو، اصلي ترتیب، یا د پای ته رسولو عملیاتو ته لاسرسی سره ستونزې، چې مجازی ماډلونه ممکن له لاسه ورکړي. موږ معمولا د هغو میتودونو او موادو په کارولو سره لږ مقدار پروټوټایپونه (له 3 څخه تر 10 ټوټو پورې) جوړوو چې په تولید کې کارول شوي ورته وي. دا بیا د ابعادو لپاره معاینه کیږي، میخانیکي ازموینې ترسره کیږي، او ازموینه کیږي ترڅو وګوري چې دوی څومره ښه کار کوي.
د اصلاح کولو بریالیتوب اندازه کول
د فعالیت کلیدي شاخصونه ښیي چې پلان څومره ښه دی. د نیمګړتیا کچه ښیي چې د کاسټینګ برخو څومره سلنه باید ترمیم شي یا وغورځول شي. د 5 سلنې څخه ښکته نرخونه پدې معنی دي چې ډیزاینونه او میتودونه قوي دي. د ښه کاسټینګ سلنه تر بشپړ ډکیدو پورې ښیې چې مواد څومره اغیزمن دي. د ډیری کارولو لپاره، هدف دا دی چې 90٪ یا لوړ حاصل ولري. د تولید دورې وخت هغه وخت دی چې د ډیزاین جوړولو څخه د بشپړ شوي کاسټینګ رسولو پورې وخت نیسي. د دې وخت لنډول په مستقیم ډول د پیرودونکو اړتیاو پوره کولو وړتیا ښه کوي.
د ډیزاین پر بنسټ د ګمرکي کاسټینګ پرزو امر کولو لپاره د تدارکاتو بصیرتونه
په دې پوهیدل چې څنګه د ډیزاین معیارونه د تدارکاتو اړتیاو ته بدلیږي تاسو سره مرسته کوي چې عرضه کونکي غوره کړئ، معاملې وکړئ، او ستاسو د کاسټینګ پرزو لپاره شراکتونه په مؤثره توګه اداره کړئ . په مختلفو سوداګریزو شرایطو کې، عرضه کونکي اړتیا لري چې مختلف شیان ترسره کړي او ستاسو سره په مختلفو لارو کار وکړي.
د تولید سناریوګانو سره د کاسټینګ حلونو مطابقت کول
د ټیټ حجم اړتیاو لپاره (په کال کې له 500 ټوټو څخه کم)، د لږو وسایلو سره انعطاف منونکي میتودونه غوره دي. د شګو اچول معمولا ترټولو ارزانه انتخاب دی، په ځانګړي توګه کله چې ډیزاین د سخت معیارونو پوره کولو لپاره د کاسټ کولو وروسته ملنګ کولو ته اجازه ورکوي. کله چې عرضه کونکي د CNC ماشین کولو یا 3D چاپ کولو له لارې د ګړندي نمونې جوړولو وړاندیز کوي، دوی کولی شي هغه وخت لنډ کړي چې د یو څه جوړولو لپاره وخت نیسي، د ډیزاین نهایی کیدو څخه درې څخه تر څلورو اونیو وروسته لومړني ماډلونه لیږي.
د ډیزاین پر بنسټ تدارکاتو لپاره د عرضه کوونکي اړین وړتیاوې
هغه عرضه کوونکي چې د ډیزاین بشپړ مشوره وړاندې کوي د شیانو جوړولو څخه ډیر ارزښت لري. د یوې مفکورې په کار کولو سره د انجینرانو څخه مرسته ترلاسه کول تاسو د هغو غلطیو کولو څخه ساتي چې ډیرې پیسې مصرفوي، او د ډیزاین بیاکتنو سره یوځای کار کول ډاډ ترلاسه کوي چې مشخصات د هغه څه سره سمون لري چې کیدی شي. زموږ د ویلونګ انجینرۍ کارمندان د بشپړ ډیزاین کار کولو لپاره AutoCAD، Pro-Engineering، او SolidWorks کاروي. دوی انځورونه او نمونې اخلي او ډیزاینونه جوړوي چې زموږ د صنعتي پروسو سره غوره کار کوي.
د پرمختللې همکارۍ له لارې د اصلاح کولو ساده کول
د ډیجیټل اړیکو وسایل د مختلفو ځایونو ډیزاینرانو لپاره د یوځای کار کول اسانه کوي. په کلاوډ کې د CAD فایلونو شریکول، د ریښتیني وخت ویډیو کنفرانس کارول، او د پروژو اداره کول دا ټول د مختلفو وخت زونونو خلکو لپاره د یوځای کار کولو لپاره اسانه کوي. ویلونګ په اروپا، شمالي امریکا او آسیا-پسیفک سیمه کې زموږ د بهرنیو پیرودونکو سره د مرستې لپاره په قوي ډیجیټل زیربنا کې پیسې لګولي دي. دا ډاډ ورکوي چې موږ کولی شو د ډیزاین، پراختیا او تولید پروسو په جریان کې په چټکۍ او اسانۍ سره اړیکه ونیسو.
د عرضه کوونکي کیفیت او وړتیا تایید کول
د عرضه کوونکو چکونه د یو شرکت د شیانو جوړولو وړتیا، د هغې د کیفیت کنټرول میتودونو، او د هغې د سوداګرۍ ټول مهارتونو ته یو بې طرفه نظر ورکوي. د ودانۍ لیدنې د وسایلو حالت، د پروسې کنټرولونه، او د کارمندانو پوهه ښیي چې یوازې لیکل شوي ریکارډونه په بشپړ ډول نشي ښودلی. موږ په خپلو سایټونو کې د مراجعینو چکونو ته اجازه ورکوو ځکه چې موږ پوهیږو چې د تدارکاتو مسلکي کسان مسؤل دي چې عرضه کوونکي خپلې دندې څومره ښه ترسره کوي او کولی شي د ځان لپاره د شیانو لیدلو څخه ګټه پورته کړي.
د راتلونکي متمرکز کاسټینګ طریقې منل
د پایښت عوامل د پیرودلو په پریکړو کې ډیر او ډیر مهم کیږي. هغه ډیزاینونه چې بیا کارول شوي فلز کاروي، د نږدې خالص شکل کې د کاسټ کولو له لارې ضایعات کموي، او د انرژۍ متمرکز ثانوي پروسو کموي د شرکتونو د چاپیریال اهدافو سره سم دي او ډیری وختونه پیسې خوندي کوي. هغه عرضه کونکي چې د تړل شوي لوپ اوبو مدیریت، د ضایعاتو تودوخې بیا رغونې سیسټمونو، او د انرژۍ اغیزمن تودوخې وسیلو کې پیسې لګوي ښیې چې دوی د چاپیریال او د دوی اوږدمهاله بریالیتوب ته پاملرنه کوي.
پایله
د ښه کاسټینګ پرزو جوړولو لپاره، تاسو باید د فعال اړتیاوو، تولید محدودیتونو، او سوداګریزو حقایقو ترمنځ توازن ومومئ. دا یوازې د تدارکاتو ټیم په توګه د ماهر پلورونکو سره په ګډه کار کولو سره ترسره کیدی شي. دلته تشریح شوي ګامونه، په شمول د اړتیاوو په روښانه توګه تعریف کول، په فعاله توګه د نیمګړتیاوو مخنیوی، د سم پروسې او موادو غوره کول، د فعالیت ښه کولو لپاره د سمولیشنونو کارول، او د عرضه کونکو سره په ستراتیژیک ډول ښکیلتیا، د تولید حجم او غوښتنلیکونو پراخه لړۍ کې ښې پایلې رامینځته کوي. د 20 کلونو لپاره، موږ دا نظرونه کارولي ترڅو د موټرو، الوتکو، د تیلو برمه کولو، او طبي وسایلو صنعتونو کې پیرودونکو سره مرسته وکړو چې هغه برخې ترلاسه کړي چې دقیق اړتیاوې پوره کوي پداسې حال کې چې لګښتونه او مهالویشونه څومره چې امکان ولري ټیټ وساتي. هغه انتخابونه چې تاسو د کاسټینګ پرزو ډیزاین په اړه کوئ په پای کې به د محصول کیفیت، دا څومره په اغیزمنه توګه جوړ شوی، او د اکمالاتو سلسله څومره ښه کار کوي اغیزه وکړي. د ډیزاینونو اسانه کولو لپاره د پراختیا په جریان کې کار کول، د بشپړ انجینرۍ ملاتړ او هڅه شوي او ریښتیني کیفیت سیسټمونو سره عرضه کونکي غوره کول، او د تولید په جریان کې د دوی سره ښې کاري اړیکې ساتل ټول په پای کې د لږو نیمګړتیاوو، لنډ وخت او د ملکیت ټیټ ټول لګښتونو سره تادیه کوي.
FAQ څنګه کولی شم د ډیزاین ځانګړتیاوې وکاروم ترڅو د کاسټ کولو عام نیمګړتیاوې ونه منم؟
جیومیټري د کاسټ کولو برخو کې د نیمګړتیاوو مخنیوي لپاره لومړی ګام دی . د دیوال ضخامت په ټوله برخه کې یو شان وساتئ ترڅو دا په مساوي ډول یخ شي او د تاویدو یا کمیدو څخه د هر ډول تشو د رامینځته کیدو مخه ونیسي. په داخلي کونجونو کې لوی فلیټ شعاع (لږترلږه 0.25 انچه) شامل کړئ ترڅو فشار خپور شي او فلز ښه حرکت وکړي. د نمونو څخه د خلاصون اسانه کولو لپاره، د 1 څخه تر 3 درجو پورې د مسودې زاویې اضافه کړئ. د دروازې او رایزر سیسټمونه جوړ کړئ چې فلز سره په اسانۍ سره حرکت کې مرسته کوي او د سختیدو پرمهال یې د تغذیه کولو لپاره کافي ورکوي. د سمولیشن وسیلو څخه کار واخلئ ترڅو ډاډ ترلاسه کړئ چې دا ځانګړتیاوې د وسیلو کولو ته ژمن کیدو دمخه کار کوي. پدې توګه، تاسو کولی شئ ستونزې په پیل کې ومومئ، کله چې د دوی حل کول لاهم ارزانه وي.
زما د برخې ډیزاین لپاره د کاسټ کولو کومه طریقه غوره ده؟
د پروسې غوره کول د څو شیانو په یوځای کتلو پورې اړه لري. د شګو کاسټینګ یوه ارزانه لاره ده چې د پیچلو شکلونو سره لویې برخې په کوچنیو مقدارونو کې له هر فلز څخه جوړ کړئ. د لوی مقدار المونیم، زنک، یا مګنیزیم برخو لپاره، ډای کاسټینګ تاسو ته سخت مشخصات او د سطحې عالي پای درکوي. د پانګونې کاسټینګ د هغو موادو څخه پیچلي بڼې جوړولو لپاره خورا دقیقه لاره ده چې کار کول یې سخت دي، لکه ټایټانیوم یا سټینلیس سټیل. د زغم، سطحې پای، د محصول کچه، قیمت، او د موادو ځانګړتیاو په اړه فکر وکړئ. موږ خپلو پیرودونکو سره مرسته کوو چې د دې سوداګرۍ بندونه په احتیاط سره د هغو میتودونو وړاندیز کولو سره وزن کړو چې د ټیکنالوژۍ اړتیاوې او سوداګریز اهداف دواړه پوره کوي.
آیا د لومړني تولید وروسته د کاسټینګ ډیزاینونه تعدیل کیدی شي؟
بدلونونه لا هم راوستل کیدی شي، خو دوی به د دې پر بنسټ مختلف اغیزې ولري چې کله او څومره یو څه بدلوي. د نمونې بدلونونه ممکن یوازې د کوچنیو بدلونونو لپاره اړین وي چې مهم اندازه کولو یا ځانګړتیاو باندې اغیزه ونلري. کله چې شکل ډیر بدل شي، نو نوي ماډلونه یا وسایل باید جوړ شي، کوم چې د لومړني پراختیا په څیر لګښت لري. په موادو یا میتود کې هر ډول بدلون باید په بشپړ ډول بیا تایید شي. د بدلون لګښتونه وروسته له هغه کم وي کله چې تاسو د لومړني ډیزاین په جریان کې پلان کوئ او د هغه بدلونونو لپاره اختیارونه پکې شامل کړئ چې تاسو یې په راتلونکي کې تمه لرئ. کله چې تاسو غواړئ بدلونونه رامینځته کړئ نو له خپل چمتو کونکي سره ژر خبرې وکړئ؛ د ډیری تجربې سره د انجینرۍ ټیمونه ډیری وختونه کولی شي د بدلونونو رامینځته کولو لارې وړاندې کړي چې لږ لګښت ولري او لږ وخت ونیسي.
د متخصص کاسټینګ پرزو جوړولو لپاره د ویلونګ سره ملګرتیا وکړئ
ویلونګ د تدارکاتو مدیرانو او انجینرۍ ټیمونو ته د خدمت کولو لپاره 20 کاله تخصصي تجربه راوړي چې د دقت، اعتبار او ځواب ویونکي همکارۍ غوښتنه کوي. د کاسټینګ پرزو د ISO 9001:2015 تصدیق شوي عرضه کونکي په توګه، موږ په انګلستان، جرمني، فرانسه، ایټالیا، پولنډ، متحده ایالاتو، کاناډا او په ټوله آسیا-پسیفک کې له 100 څخه زیاتو پیرودونکو ته دودیز فلزي اجزا وړاندې کړي دي. زموږ د انجینرۍ کارمندان د ډیزاین په ټولو اړخونو کې د مرستې لپاره AutoCAD، Pro-Engineering، او SolidWorks کاروي. دوی ډاډ ترلاسه کوي چې ستاسو د کاسټینګ پرزې جوړول اسانه دي او ټول فعال معیارونه پوره کوي. موږ شیان د هغو پلانونو او مثالونو پراساس جوړوو چې تاسو یې موږ ته لیږئ، او موږ د تولید او بار وړلو په اوږدو کې کیفیت ته نږدې نظر ساتو. زموږ ټیم سره په metal@welongpost.com کې اړیکه ونیسئ ترڅو ستاسو د ځانګړي کاسټینګ اړتیاو په اړه بحث وکړئ او ومومئ چې څنګه زموږ د مدغم اکمالاتي سلسلې خدمات د سرچینې خطر کموي پداسې حال کې چې ستاسو غوښتنلیکونه غوښتنه کوي دقیق اجزا وړاندې کوي.
ماخذونه
۱. کمپبل، جان. "د کاسټ کولو بشپړ لارښود: د فلزي کاسټ کولو پروسې، فلزات، تخنیکونه او ډیزاین." بټرورت-هینمن، ۲۰۱۵.
۲. بیلی، پیټر آر. او سمارټ، ریچارډ ایف. "د پانګونې کاسټینګ." د موادو انسټیټیوټ، ۱۹۹۵.
۳. د امریکا د بنسټ ایښودنې ټولنه. "د کاسټینګ ډیزاین او فعالیت." ډیس پلینز، الینوای، ۲۰۰۹.
۴. هاین، ریچارډ ډبلیو، لوپر، کارل آر، او روزینتال، فیلیپ سي. "د فلزي کاسټینګ اصول." مک ګرا-هیل، ۱۹۶۷.
۳. براون، جان آر. "د فوسکو فیروس فاؤنډري مین لاسي کتاب." بټرورت-هاینمن، ۲۰۰۰.
۴. د ASM نړیوال لاسي کتاب کمیټه. "د ASM لاسي کتاب ۱۵ ټوک: کاسټینګ." د ASM نړیوال، ۲۰۰۸.
Share your inquiry, get the quotation accordingly!

چین ویلونګ - د فلزي حلونو په برخه کې ستاسو د باور وړ ملګری

