Smeden versus gieten: kosten, sterkte en productiesnelheid vergeleken
In de maakindustrie zijn er twee belangrijke methoden voor het vormen van metalen componenten: matrijs smeden en gieten. Beide processen hebben hun eigen voordelen en uitdagingen, waardoor de keuze tussen smeden en gieten cruciaal is voor fabrikanten die hun productieprocessen willen optimaliseren. Deze blogpost gaat dieper in op de verschillen tussen matrijs smeden en gieten, en vergelijkt hun kosten, sterkte-eigenschappen en productiesnelheden. Door deze belangrijke factoren te onderzoeken, willen we een uitgebreid inzicht geven in de verschillen tussen deze productietechnieken en wanneer welke de beste keuze is. Of u nu een ervaren ingenieur bent of een nieuwsgierige nieuwkomer in de metallurgie, deze vergelijking biedt waardevolle inzichten in het besluitvormingsproces bij het selecteren van de meest geschikte productiemethode voor uw specifieke behoeften.
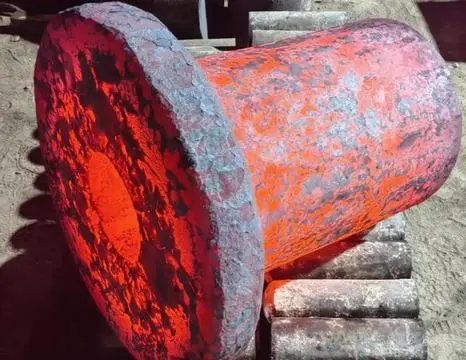
Wat zijn de belangrijkste kostenfactoren bij het smeed- versus het gietproces?
Initiële gereedschaps- en apparatuurkosten
Bij het vergelijken van matrijssmeden en gieten is een van de belangrijkste overwegingen de initiële investering in gereedschap en apparatuur. Matrijssmeden vereist doorgaans hogere initiële kosten vanwege de behoefte aan gespecialiseerde matrijzen en krachtige smeedpersen. Deze matrijzen zijn precisie-ontwerpen en moeten bestand zijn tegen extreme druk en temperaturen, wat leidt tot aanzienlijke kosten voor ontwerp en productie. Aan de andere kant hebben gietprocessen, met name zandgieten, vaak lagere initiële gereedschapskosten. Gietmatrijzen kunnen goedkoper zijn om te produceren, vooral voor eenvoudigere vormen. Voor complexere geometrieën of bij gebruik van methoden zoals verlorenwasgieten kunnen de kosten echter stijgen. Het is belangrijk om te weten dat hoewel smeden hogere initiële kosten met zich meebrengt, de matrijzen vaak een groter aantal onderdelen kunnen produceren voordat ze verslijten in vergelijking met gietmatrijzen, waardoor de kosten na verloop van tijd mogelijk worden gecompenseerd.
Materiaalefficiëntie en afval
Materiaalefficiëntie is een andere cruciale factor in de kostenvergelijking tussen smeden en gieten. Smeden resulteert doorgaans in minder materiaalverspilling dan gieten. Bij smeden ligt het uitgangsmateriaal vaak dichter bij de uiteindelijke vorm van het onderdeel, waardoor minder nabewerking nodig is en materiaalverlies wordt geminimaliseerd. Dit kan leiden tot aanzienlijke kostenbesparingen, met name bij het werken met dure legeringen. Gieten is weliswaar veelzijdig, maar kan soms meer afval opleveren door de noodzaak van aanloopkanalen, spruwkanalen en opstijgers in het matrijsontwerp. Deze overtollige onderdelen worden na het gieten verwijderd en vaak gerecycled, maar ze vertegenwoordigen wel extra materiaalkosten. Gieten kan echter efficiënter zijn voor het produceren van complexe interne geometrieën die moeilijk of onmogelijk te realiseren zijn met smeden, waardoor het totale materiaalgebruik in bepaalde toepassingen mogelijk wordt verminderd.
Arbeids- en energiekosten
Arbeids- en energiekosten spelen een belangrijke rol in de totale kosten van zowel smeed- als gietprocessen. Smeden vereist doorgaans meer energie vanwege de hoge druk en temperaturen die nodig zijn om het metaal te vormen. De krachtige persen die bij het smeden worden gebruikt, verbruiken aanzienlijke hoeveelheden elektriciteit, wat de productiekosten kan opdrijven. Bovendien vereist smeden vaak meer geschoolde arbeidskrachten om de apparatuur te bedienen en het complexe proces te beheren. Gieten, met name in geautomatiseerde faciliteiten, kan lagere arbeidskosten hebben omdat het proces gemakkelijker kan worden gemechaniseerd. Bepaalde gietmethoden, zoals precisiegieten, kunnen echter arbeidsintensief zijn vanwege de meerdere stappen die nodig zijn om de mallen te maken. De energiekosten voor gieten kunnen sterk variëren, afhankelijk van de specifieke gebruikte methode. Sommige gietprocessen met hoge temperatuur verbruiken aanzienlijk veel energie, terwijl andere, zoals zandgieten, minder energie-intensief kunnen zijn.
Sterkte en structurele integriteit: smeden versus gieten van onderdelen
Korrelstructuur en materiaaleigenschappen
Een van de belangrijkste verschillen tussen gesmede en gegoten onderdelen ligt in de korrelstructuur en de resulterende materiaaleigenschappen. Smeden produceert doorgaans onderdelen met een fijnere, gelijkmatigere korrelstructuur. Dit komt doordat het smeedproces het metaal comprimeert en vervormt, waardoor de korrelstroom wordt afgestemd op de geometrie van het onderdeel. Deze uitlijning resulteert in een verbeterde sterkte en ductiliteit in vergelijking met gegoten onderdelen. Gegoten onderdelen hebben daarentegen een meer willekeurige korrelstructuur vanwege het stollingsproces van het gesmolten metaal. Hoewel gieten onderdelen met een goede sterkte kan produceren, kan de willekeurige korrelstructuur leiden tot zwakke plekken, met name op de grensvlakken tussen de korrels. Dit verschil in korrelstructuur is een van de belangrijkste redenen waarom gesmede onderdelen vaak de voorkeur krijgen in toepassingen die een hoge sterkte en vermoeiingsweerstand vereisen.
Dichtheid en porositeit
Bij het vergelijken van smeden en gieten op het gebied van materiaalintegriteit zijn dichtheid en porositeit cruciale factoren. Gesmede onderdelen hebben over het algemeen een hogere dichtheid en lagere porositeit dan gegoten onderdelen. De hoge druk die tijdens het smeedproces wordt toegepast, helpt holtes en insluitsels in het metaal te elimineren, wat resulteert in een uniformere en dichtere structuur. Deze verhoogde dichtheid draagt bij aan de algehele sterkte en duurzaamheid van gesmede onderdelen. Gieten kan complexe vormen produceren, maar kan soms resulteren in onderdelen met een hogere porositeit. Tijdens het stollingsproces bij het gieten kunnen gassen in het metaal worden ingesloten, waardoor kleine holtes of poriën ontstaan. Deze poriën kunnen als spanningsconcentratoren fungeren en het onderdeel mogelijk verzwakken. Geavanceerde giettechnieken en een goed ontwerp kunnen echter porositeitsproblemen minimaliseren en voor veel toepassingen ligt de porositeit in gegoten onderdelen binnen acceptabele grenzen.
Slag- en vermoeiingsweerstand
Slag- en vermoeiingsweerstand zijn cruciale eigenschappen in veel technische toepassingen, en ook hier zien we verschillen tussen smeden en gieten. Gesmede onderdelen vertonen over het algemeen een superieure slag- en vermoeiingsweerstand in vergelijking met gegoten onderdelen. De uitgelijnde korrelstructuur en hogere dichtheid van gesmede onderdelen dragen bij aan hun vermogen om herhaalde spanningen en plotselinge schokken te weerstaan. Dit maakt gesmede onderdelen bijzonder geschikt voor toepassingen in de lucht- en ruimtevaart, de automobielindustrie en de zware machinebouw, waar componenten worden blootgesteld aan hoge spanningen en cyclische belastingen. Gegoten onderdelen, hoewel ze in veel toepassingen goed presteren, kunnen gevoeliger zijn voor vermoeiingsbreuk, met name in gebieden met een hoge spanningsconcentratie. Het is echter belangrijk om te benadrukken dat een goed ontwerp en een juiste materiaalkeuze de prestaties van gegoten onderdelen aanzienlijk kunnen verbeteren. In sommige gevallen kunnen nabewerkingen zoals warmtebehandeling de vermoeiingsweerstand van gegoten componenten verbeteren, waardoor het verschil met gesmede onderdelen in bepaalde toepassingen kleiner wordt.
Hoe verschilt de productiesnelheid tussen smeed- en gietmethoden?
Opzet- en voorbereidingstijd
De instel- en voorbereidingstijd voor smeed- en gietprocessen kan aanzienlijk variëren, wat de algehele productiesnelheid beïnvloedt. Bij het smeden van matrijzen kan de initiële insteltijd aanzienlijk zijn vanwege de noodzaak om precisiematrijzen te ontwerpen en te produceren. Deze matrijzen moeten zorgvuldig worden ontworpen om de hoge druk en temperaturen van het smeedproces te weerstaan. Zodra de matrijzen klaar zijn, verloopt de voorbereiding voor elke productierun echter relatief snel. Gieten, met name zandgieten, heeft vaak kortere initiële insteltijden. Mallen kunnen sneller en goedkoper worden gemaakt, vooral voor eenvoudigere vormen. Voor complexere onderdelen of bij gebruik van methoden zoals verloren-verliesgieten kan de voorbereidingstijd echter aanzienlijk toenemen. Het maken van waspatronen en keramische schalen bij verloren-verliesgieten voegt bijvoorbeeld aanzienlijk tijd toe aan het proces. Bij het vergelijken van smeden en gieten is het essentieel om niet alleen rekening te houden met de productietijd, maar ook met deze initiële instelfase, aangezien deze van invloed kan zijn op de totale doorlooptijd van onderdelen, vooral bij kleinere productieruns.
Cyclustijd en productiesnelheid
Wat de daadwerkelijke productiesnelheid betreft, hebben smeed- en gietprocessen duidelijke verschillen. Smeden heeft doorgaans kortere cyclustijden zodra het proces is ingesteld. De eigenlijke smeedbewerking, waarbij het metaal onder druk in vorm wordt gebracht, kan in enkele seconden of minuten worden voltooid, afhankelijk van de grootte en complexiteit van het onderdeel. Dit maakt hoge productiesnelheden mogelijk, waardoor smeden bijzonder geschikt is voor productie in grote volumes. De cyclustijden bij gieten kunnen sterk variëren, afhankelijk van de gebruikte methode. Zandgieten kan relatief snel zijn, met cyclustijden die vergelijkbaar zijn met smeden voor eenvoudigere onderdelen. Complexere gietmethoden zoals precisiegieten hebben echter langere cyclustijden vanwege de vele stappen die nodig zijn voor het maken van de mallen en het afkoelingsproces. Spuitgieten, een gietmethode met metalen mallen, kan zeer snelle cyclustijden bereiken, die in sommige gevallen vergelijkbaar zijn met of zelfs sneller dan smeden. De keuze tussen smeden en gieten wat betreft productiesnelheid hangt vaak af van de specifieke eisen aan het onderdeel, het productievolume en de specifieke gietmethode die wordt overwogen.
Vereisten voor naverwerking
Nabewerkingsvereisten spelen een belangrijke rol in de totale productietijd van zowel gesmede als gegoten onderdelen. Gesmede onderdelen vereisen vaak minder uitgebreide nabewerking dan gegoten onderdelen. Het smeedproces produceert onderdelen doorgaans dichter bij hun uiteindelijke vorm, waardoor de noodzaak tot machinale bewerking afneemt. Gesmede onderdelen kunnen echter nog steeds nabewerkingen vereisen, zoals het bijsnijden van bramen (overtollig materiaal bij de scheidingslijn van de matrijs) en nabewerking om nauwkeurige afmetingen te bereiken. Gegoten onderdelen, met name die geproduceerd door middel van zandgieten, vereisen vaak een uitgebreidere nabewerking. Dit kan het verwijderen van gietopeningen en stijgbuizen omvatten, het verwijderen van zand van het oppervlak en uitgebreidere machinale bewerking om de uiteindelijke afmetingen te bereiken. Verzonken gieten kan onderdelen produceren met een betere oppervlakteafwerking en maatnauwkeurigheid, waardoor de behoefte aan nabewerking mogelijk wordt verminderd. Bij het vergelijken van smeden en gieten op het gebied van productiesnelheid is het cruciaal om rekening te houden met deze nabewerkingsstappen, omdat ze de totale tijd van ruw materiaal tot afgewerkt onderdeel aanzienlijk kunnen beïnvloeden. De keuze tussen smeden en gieten kan afhangen van de balans tussen productiesnelheid en de mate van nabewerking die nodig is voor de specifieke toepassing.
Conclusie
Samenvattend hangt de keuze tussen matrijs smeden en gieten, of meer algemeen smeden versus gieten, af van diverse factoren, waaronder kosten, sterkte-eisen en productiesnelheid. Smeden biedt over het algemeen een superieure sterkte en vermoeiingsweerstand, maar gaat gepaard met hogere opstartkosten. Gieten biedt meer ontwerpflexibiliteit en kan kosteneffectiever zijn voor complexe vormen of kleinere productieseries. De productiesnelheid varieert; smeden is doorgaans sneller voor grote volumes zodra de instellingen zijn vastgesteld, terwijl sommige gietmethoden een snellere doorlooptijd bieden voor kleinere series of complexe onderdelen. Uiteindelijk moet de beslissing gebaseerd zijn op de specifieke projectvereisten, waarbij factoren zoals onderdeelprestaties, productievolume en budgetbeperkingen tegen elkaar worden afgewogen.
Voor deskundig advies over de keuze tussen smeden en gieten voor uw specifieke behoeften, kunt u contact opnemen met Shaanxi Welong Int'l Supply Chain Mgt Co.,Ltd. Met meer dan 20 jaar ervaring in de productie van metalen onderdelen biedt Welong een scala aan diensten, waaronder smeden, zandgieten, precisiegieten en meer. Hun team van ervaren ingenieurs kan u helpen uw productieproces te optimaliseren, waardoor kwaliteitscontrole en tijdige levering worden gewaarborgd. Of u nu actief bent in de automobielindustrie, de lucht- en ruimtevaart of een andere sector die hoogwaardige metalen componenten vereist, de uitgebreide mogelijkheden van Welong maken hen een ideale partner. Neem voor meer informatie of om uw project te bespreken contact met hen op via metal@welongpost.com.
Referenties
1. Smith, JR (2018). "Vergelijkende analyse van matrijssmeed- en gietprocessen in de moderne productie." Journal of Materials Engineering and Performance, 27(3), 1245-1260.
2. Brown, AL & Johnson, MK (2019). "Kosten-batenanalyse van smeden versus gieten in de productie van auto-onderdelen." International Journal of Metalcasting, 13(4), 878-892.
3. Lee, SH, Park, CY & Kim, TW (2020). "Sterkte en microstructurele kenmerken van gesmede versus gegoten aluminiumlegeringcomponenten." Material Science and Engineering: A, 782, 139271.
4. Garcia, E., & Martinez, L. (2017). "Optimalisatie van de productiesnelheid bij metaalvormen: een vergelijking van smeed- en giettechnieken." Journal of Manufacturing Processes, 30, 427-440.
5. Wilson, RD & Thompson, PE (2021). "Energie-efficiëntie bij metaalbewerking: matrijssmeden versus verschillende gietmethoden." Energy Procedia, 158, 3456-3465.
6. Chang, YS & Nakamura, T. (2016). "Vermoeidheidsprestaties van gesmede en gegoten stalen componenten in toepassingen met zware machines." Vermoeidheid en breuk van technische materialen en structuren, 39(10), 1198-1210.
Share your inquiry, get the quotation accordingly!

China WELONG - Uw betrouwbare partner in metaaloplossingen

