Apakah proses penempaan acuan terbuka?
Apabila pengeluar memerlukan komponen logam yang besar dan tahan lasak dengan sifat mekanikal yang andal, penempaan sering dipertimbangkan sebelum kaedah penuangan atau pembentukan lain. Antara teknik penempaan yang tersedia, penempaan acuan terbuka amat berguna dalam fabrikasi aci besar, cakera, cincin, blok, silinder dan bahagian lain yang sukar atau tidak ekonomik untuk dihasilkan menggunakan acuan tertutup sepenuhnya. Idea asasnya mudah: benda kerja logam yang dipanaskan dihimpit di antara acuan yang agak mudah yang tidak mengelilingi bahan sepenuhnya. Logam tidak tertutup pada semua sisi oleh itu boleh mengalir secara lateral di bawah tekanan. Penempaan dibentuk secara progresif melalui ubah bentuk terkawal, selalunya dengan putaran, tarikan, pengubahan atau operasi lain. Penempaan acuan terbuka menawarkan lebih banyak kebebasan pada saiz dan geometri bahagian daripada penempaan acuan tertutup, di mana geometri akhir lebih ditentukan oleh rongga acuan berbentuk. Ini menjadikannya sangat sesuai untuk bahagian besar, penempaan khusus, prototaip dan aplikasi di mana bilangan pengeluaran tidak mewajarkan perkakas acuan tertutup khusus. Tetapi ia bukan sekadar soal memanaskan logam dan menolaknya di antara dua acuan. Pemilihan bahan, suhu pemanasan, urutan ubah bentuk, pengurangan tempaan, penyejukan, rawatan haba, elaun pemesinan dan pemeriksaan menentukan kualiti akhir komponen. Semua aspek ini penting bagi jurutera dan pembeli yang mesti menentukan atau membeli bahagian tempaan.
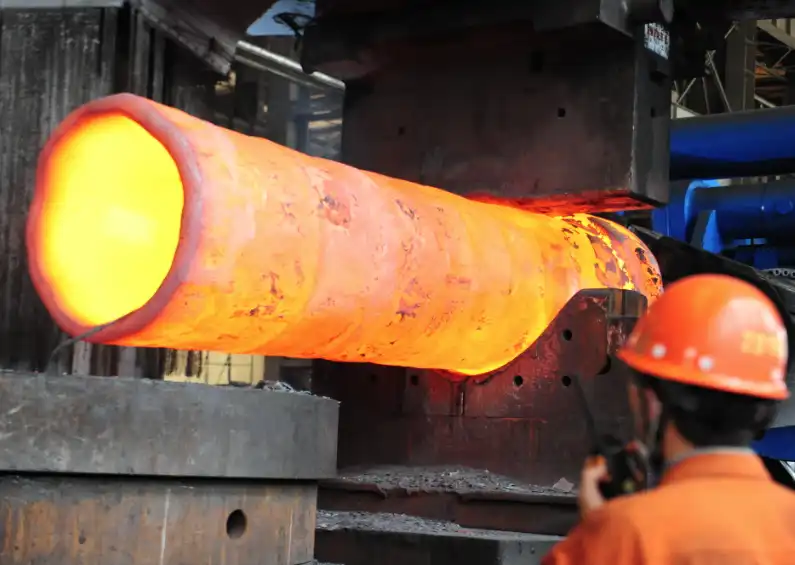
Bagaimanakah Proses Penempaan Acuan Terbuka Berfungsi?
1. Pemilihan Bahan dan Penyediaan Billet
Langkah awal adalah memilih bahan permulaan yang sesuai. Bergantung pada aplikasi, pengeluar mungkin menempa keluli karbon, keluli aloi, keluli tahan karat, keluli alat, aloi aluminium, aloi titanium, aloi berasaskan nikel dan logam boleh tempa lain.
Pemilihan bahan hendaklah berdasarkan kekuatan, ketahanan, rintangan kakisan, rintangan suhu, prestasi keletihan dan persekitaran operasi yang diperlukan untuk komponen tersebut. Spesifikasi bahan juga hendaklah ditetapkan secara jelas untuk bahagian-bahagian penting bagi membolehkan pengesahan komposisi kimia dan keperluan mekanikal.
Stok awal boleh dibekalkan sebagai jongkong, bilet, bar atau bentuk separa siap lain yang sesuai. Bahan dicincang mengikut berat cas atau dimensi permulaan yang dikehendaki sebelum ditempa. Penyediaan yang mencukupi membolehkan bahan yang mencukupi untuk mencapai elaun ubah bentuk dan pemesinan yang ditentukan.
Kebolehkesanan amat penting untuk tempaan besar. Nombor haba, sijil bahan dan rekod pemeriksaan boleh digunakan untuk mewujudkan hubungan yang jelas antara bahan mentah dan komponen yang telah siap untuk manfaat pengeluar dan pembeli.
2. Pemanasan ke Suhu Penempaan yang Sesuai
Bahan kerja kemudiannya dipanaskan pada julat suhu yang sesuai untuk aloi yang dipilih.
Suhu penempaan sebenar bergantung kepada bahan. Matlamatnya adalah untuk mencapai keplastikan yang mencukupi untuk ubah bentuk tanpa terlalu banyak pengoksidaan, perkembangan butiran, terlalu panas atau masalah metalurgi yang lain.
Komponen besar perlu dipanaskan secara perlahan-lahan, kerana permukaan boleh mencapai suhu yang diingini sebelum teras. Pemanasan yang tidak sekata boleh menyebabkan perubahan suhu pada bahagian tersebut, yang seterusnya boleh mempengaruhi kelakuan ubah bentuk dan pengurusan proses.
Oleh itu, proses penempaan industri menggunakan sistem pemanasan terkawal dan prosedur suhu yang ditetapkan dan bukannya penilaian mata semata-mata. Suhu boleh dipantau sepanjang kitaran pemanasan dan penempaan mengikut keperluan bahan dan pembuatan.
3. Pengubahan Bentuk Awal dan Penempaan
Bahan kerja dipindahkan ke peralatan tempaan apabila ia berada dalam keadaan tempaan yang betul. Bergantung pada tahap ubah bentuk dan susunan pembuatan, mesin tekan hidraulik, mesin tekan mekanikal atau tukul tempa boleh digunakan untuk menghasilkan komponen yang besar.
Penempaan acuan terbuka bermaksud acuan tidak menutup sepenuhnya bahan kerja, dan hanya bahagian terpilih yang bersentuhan. Bahan tersebut mengalir secara plastik ke kawasan yang tidak dikekang secara langsung oleh perkakas di bawah tekanan.
Penempaan biasanya dijalankan dalam satu siri proses terkawal dan bukannya melalui satu pemampatan. Operator atau sistem automatik boleh memutar, meletakkan semula atau mengalihkan bahan kerja antara pengurangan berikutnya.
Urutan ini merupakan salah satu ciri penempaan acuan terbuka . Lokasi dan mod ubah bentuk boleh dikawal oleh pembuat untuk mengurangkan keratan rentas secara progresif, meningkatkan panjang, mengubah suai diameter atau menjana geometri lain yang diperlukan.
4. Mengganggu, Melukis, dan Menggoyangkan
Beberapa proses asas boleh digabungkan untuk mendapatkan bentuk dan struktur dalaman yang diperlukan.
Pengurangan meningkatkan luas keratan rentas benda kerja dan mengurangkan panjangnya. Ia boleh berguna jika komponen memerlukan diameter yang lebih besar atau jika terdapat ubah bentuk yang mencukupi yang diperlukan pada bahagian tersebut.
Lukisan, biasanya dipanggil lukisan sahaja, memanjangkan panjang sambil mengurangkan dimensi keratan rentas. Aci, bar dan komponen memanjang lain boleh dibuat melalui pengurangan berulang.
Cogging ialah urutan pengurangan terkawal, yang digunakan untuk memecahkan bahan permulaan yang besar dan membangunkan dimensi yang diingini secara sistematik. Atau ia boleh menyebabkan ubah bentuk yang lebih konsisten melalui bahan kerja.
Urutan penempaan khusus bergantung pada bahan, geometri awal, dimensi akhir, jumlah pengurangan yang diperlukan, dan keperluan sifat mekanikal. Kepentingan urutan yang betul adalah untuk memastikan ubah bentuk sampai ke bahagian komponen di mana peningkatan mikrostruktur diperlukan.
5. Penentuan Semula dan Kawalan Dimensi
Penempaan acuan terbuka mempunyai kelebihan di mana bahan kerja boleh diposisikan semula semasa pemprosesan. Pembuat boleh memutar atau menggerakkan komponen supaya dapat memberikan ubah bentuk terkawal pada pelbagai permukaan.
Fleksibiliti ini amat berguna untuk barangan besar yang tidak dapat dihasilkan dengan cekap dengan rongga acuan berbentuk tunggal.
Pada masa yang sama, kawalan dimensi memerlukan pemahaman tentang proses tersebut. Acuan tidak menyatakan sepenuhnya geometri akhir; oleh itu, pengendali dan kawalan proses mesti menetapkan kuantiti dan penempatan setiap pengurangan.
Oleh itu, lukisan pengeluaran atau pelan proses biasanya menunjukkan dimensi penting, jujukan pengurangan, toleransi dan elaun pemesinan. Bagi penempaan yang besar dan kritikal, ujian dimensi boleh dibuat pada pelbagai peringkat dan bukannya menunggu sehingga operasi terakhir.
6. Penyejukan, Rawatan Haba dan Kemasan
Komponen tersebut kemudiannya disejukkan selepas ditempa mengikut bahan dan keadaan metalurgi yang diingini. Sesetengah tempaan memerlukan penyejukan terkawal; yang lain dimasukkan ke dalam kitaran rawatan haba tertentu.
Rawatan haba boleh melibatkan penyepuhlindapan, penormalan, dan pelindapkejutan serta pembajaan bergantung pada aloi dan kualiti mekanikal yang diperlukan. Matlamatnya bukan sahaja untuk meningkatkan "kekuatan" komponen tetapi untuk mendapatkan kombinasi kekerasan, kekuatan, ketahanan, kemuluran dan keadaan mikrostruktur yang diperlukan.
Kemudian, tempaan besar boleh dimesin atau disiapkan dengan cara lain. Tempaan biasanya menghasilkan bentuk hampir akhir, bukan dimensi tepat akhir yang diperlukan untuk banyak komponen teknikal. Oleh itu, pemesinan mungkin diperlukan untuk mencipta diameter, lubang, permukaan, laluan kunci, benang atau ciri-ciri lain yang tepat.
Teknik pembersihan permukaan seperti tembakan letupan atau pengisaran boleh digunakan jika perlu.
Mengapakah Tempaan Dadu Terbuka Digunakan untuk Komponen Besar?
Keupayaan Saiz Besar
Salah satu sebab terpenting untuk memilih penempaan acuan terbuka adalah kesesuaiannya untuk komponen besar.
Penggunaan perkakas tertutup sepenuhnya menjadi semakin mencabar dan mahal apabila dimensi komponen meningkat. Penggunaan perkakas acuan terbuka agak mudah dan boleh menampung bahan kerja yang terlalu besar untuk pengeluaran acuan tertutup konvensional.
Aplikasi tipikal termasuk aci besar, komponen penjana, bahagian bekas tekanan, cakera, gelang, gear kosong, gulungan dan komponen perindustrian berat.
Geometri Fleksibel
Penempaan acuan terbuka tidak memerlukan bahan untuk menyesuaikan diri dengan rongga yang kompleks pada setiap peringkat. Ini memberikan pengeluar fleksibiliti yang besar apabila menghasilkan bentuk atau komponen tersuai yang sukar untuk diseragamkan.
Bagi projek kejuruteraan dengan dimensi yang berubah-ubah atau kuantiti pengeluaran yang agak rendah, fleksibiliti ini boleh menjadi bernilai secara komersial kerana perkakas asas yang sama boleh menyokong saiz komponen dan urutan tempaan yang berbeza.
Mengurangkan Kebergantungan pada Rongga Acuan Khusus
Penempaan acuan tertutup biasanya memerlukan acuan yang menghasilkan semula geometri komponen yang diingini. Untuk pengeluaran volum tinggi, ini boleh menjadi sangat cekap. Walau bagaimanapun, untuk komponen tersuai volum rendah atau besar, pelaburan perkakas mungkin sukar untuk dijustifikasikan.
Penempaan acuan terbuka menggunakan perkakas yang lebih ringkas dan oleh itu boleh menjadi lebih sesuai apabila pelanggan memerlukan bilangan komponen besar yang terhad atau dimensi tersuai.
Potensi Penambahbaikan dalam Integriti Bahan
Ubah bentuk plastik terkawal semasa penempaan boleh membantu mengubah suai mikrostruktur permulaan dan menutup atau mengurangkan ketakselanjaran dalaman tertentu, bergantung pada bahan permulaan dan amalan penempaan. Corak ubah bentuk yang terhasil juga boleh menghasilkan aliran butiran berarah yang mungkin bermanfaat untuk aplikasi tertentu.
Walau bagaimanapun, faedah ini tidak boleh dianggap sebagai automatik. Sifat akhir bergantung pada laluan pembuatan yang lengkap, termasuk kualiti bahan permulaan, jumlah ubah bentuk, kawalan suhu, rawatan haba dan pemeriksaan.
Penempaan Die Terbuka lwn. Penempaan Die Tertutup
Perbezaan dalam Perkakas dan Aliran Logam
Perbezaan utama antara kedua-dua proses adalah bagaimana bahan kerja dikekang.
Dalam penempaan acuan terbuka, acuan tidak mengelilingi bahan sepenuhnya. Oleh itu, logam boleh mengalir ke luar semasa pemampatan, dan bahan kerja boleh diletakkan semula antara operasi penempaan.
Dalam penempaan acuan tertutup, bahan kerja yang dipanaskan dimampatkan di dalam rongga acuan berbentuk. Rongga tersebut mengawal aliran bahan dengan lebih teliti dan boleh menghasilkan geometri kompleks dengan ketekalan dimensi yang agak baik.
Volume Pengeluaran
Penempaan acuan terbuka selalunya menarik untuk komponen besar, bahagian tersuai, prototaip dan jumlah pengeluaran rendah hingga sederhana.
Penempaan acuan tertutup biasanya lebih sesuai apabila banyak komponen yang serupa diperlukan. Setelah perkakas dibangunkan dan disahkan, kebolehulangan rongga acuan dapat menyokong pengeluaran kuantiti yang banyak dengan cekap.
Oleh itu, pilihan terbaik bukan sahaja ditentukan oleh proses mana yang "lebih kuat". Saiz komponen, geometri, kuantiti, kos perkakas, keperluan dimensi, bahan dan pemesinan hiliran, semuanya perlu dipertimbangkan.
Apakah Kelebihan dan Kelemahan Utama Penempaan Die Terbuka?
Kelebihan Utama
Penempaan acuan terbuka memberikan beberapa faedah praktikal:
-
Ia boleh memuatkan benda kerja yang sangat besar dan berat.
-
Ia menawarkan fleksibiliti untuk geometri komponen tersuai.
-
Ia sesuai untuk projek kejuruteraan berskala kecil dan berskala besar.
-
Ia menggunakan perkakas tempaan yang agak mudah berbanding rongga acuan tertutup yang kompleks.
-
Ubah bentuk terkawal boleh memperbaiki keadaan mikrostruktur bahan permulaan yang sesuai.
-
Operasi penempaan yang berbeza boleh digabungkan untuk membangunkan aci, cakera, cincin, blok dan bentuk lain.
-
Proses ini boleh disesuaikan dengan pelbagai jenis aloi yang boleh ditempa.
Ciri-ciri ini menjelaskan mengapa penempaan acuan terbuka kekal penting dalam pembuatan perindustrian berat.
Had Penting
Proses ini juga mempunyai batasan.
Oleh kerana geometri akhir tidak ditakrifkan sepenuhnya oleh rongga tertutup, mencapai toleransi dimensi yang ketat mungkin memerlukan kawalan proses yang teliti dan pemesinan berikutnya. Oleh itu, komponen kecil yang kompleks mungkin lebih menjimatkan dengan penempaan acuan tertutup atau proses bentuk hampir bersih yang lain.
Penempaan acuan terbuka juga sangat bergantung pada perancangan proses dan kepakaran pengendali. Bahan kerja yang besar memerlukan kawalan suhu, ubah bentuk, pengendalian dan kedudukan yang teliti. Pelbagai laluan penempaan mungkin diperlukan, yang meningkatkan masa pemprosesan dan penggunaan tenaga.
Penggunaan bahan juga boleh menjadi kurang cekap berbanding beberapa kaedah pembuatan hampir berbentuk bersih kerana bahan tambahan mungkin diperlukan untuk elaun tempaan dan kemudiannya dikeluarkan melalui pemesinan.
Atas sebab-sebab ini, proses tersebut harus dipilih berdasarkan kos pembuatan dan kitaran hayat yang lengkap dan bukannya kos penempaan sahaja.
Bagaimanakah Kualiti Dikawal dalam Tempaan Acuan Terbuka?
Kebolehkesanan Bahan dan Proses
Kawalan kualiti bermula sebelum penempaan bermula. Pengilang harus mengesahkan bahan yang masuk berdasarkan spesifikasi yang diperlukan dan mengekalkan kebolehkesanan sepanjang pengeluaran.
Bagi aplikasi kritikal, dokumentasi mungkin termasuk sijil bahan, nombor haba, rekod penempaan, carta rawatan haba, laporan pemeriksaan dimensi dan keputusan ujian.
Pemeriksaan Dimensi
Selepas penempaan dan pemesinan, dimensi kritikal hendaklah diperiksa terhadap lukisan atau spesifikasi teknikal yang diluluskan.
Bergantung pada komponen, pemeriksaan mungkin termasuk diameter luar, diameter dalam, panjang, ketebalan, konsentrisiti, kerataan, kebulatan dan ciri-ciri geometri yang lain.
Ujian Mekanikal dan Tanpa Musnah
Ujian mekanikal mungkin diperlukan untuk mengesahkan kekuatan tegangan, kekuatan alah, pemanjangan, pengurangan luas, kekerasan atau ketahanan hentaman, bergantung pada spesifikasi dan aplikasi bahan.
Ujian tanpa musnah juga boleh memainkan peranan penting dalam mengesan ketakselanjaran dalaman atau permukaan. Bergantung pada komponen dan spesifikasi, pengeluar mungkin menggunakan ujian ultrasonik, pemeriksaan zarah magnet, ujian penembusan cecair atau kaedah lain yang sesuai.
Pelan pemeriksaan yang tepat harus ditentukan oleh piawaian bahan, spesifikasi pelanggan, lukisan dan keperluan penggunaan akhir yang berkenaan dan bukannya menggunakan pakej ujian yang sama untuk setiap penempaan.
Di manakah penempaan acuan terbuka biasa digunakan?
Komponen tempaan acuan terbuka terdapat dalam industri yang mana kebolehpercayaan komponen dan keupayaan pembuatan bahagian besar adalah penting.
Dalam penjanaan tenaga dan kuasa, aci besar, rotor, cakera dan komponen berat lain mungkin memerlukan pembinaan tempa.
Dalam minyak dan gas, komponen tempaan boleh digunakan di tempat yang penting untuk prestasi mekanikal yang tinggi dan kebolehkesanan bahan.
Dalam pembinaan kapal dan kejuruteraan marin, aci besar dan komponen struktur atau berputar lain boleh dihasilkan menggunakan proses penempaan.
Dalam pembuatan peralatan berat, penempaan acuan terbuka boleh menyokong pengeluaran gear kosong, aci, gulungan dan komponen struktur tersuai yang besar.
Sektor aeroangkasa juga boleh menggunakan laluan penempaan khusus untuk aloi berprestasi tinggi, walaupun kawalan proses, pensijilan, kebolehkesanan dan keperluan pemeriksaan yang diperlukan boleh menjadi jauh lebih mencabar.
Apa yang Perlu Ditanyakan oleh Pembeli kepada Pembekal Tempaan Dadu Terbuka?
Bagi pembeli industri, memilih pembekal penempaan harus melibatkan lebih daripada sekadar membandingkan harga yang disebut harga setiap kilogram.
Pertama, sahkan sama ada pembekal mempunyai pengalaman dengan gred bahan, dimensi komponen, berat tempaan dan geometri yang diperlukan. Pembekal mungkin mampu menghasilkan tempaan kecil tetapi kekurangan pengalaman peralatan atau proses yang diperlukan untuk aci besar atau cincin berat.
Kedua, tanyakan bagaimana proses penempaan dikawal. Soalan berguna termasuk:
-
Apakah peralatan penempaan yang tersedia?
-
Berapakah berat atau saiz penempaan maksimum?
-
Bagaimanakah suhu penempaan dipantau?
-
Apakah operasi penempaan yang akan digunakan?
-
Apakah proses rawatan haba yang dicadangkan?
-
Apakah elaun pemesinan yang akan diberikan?
-
Ujian tanpa musnah yang manakah tersedia?
-
Bagaimanakah kebolehkesanan bahan dikekalkan?
-
Bolehkah dokumentasi pemeriksaan dibekalkan bersama komponen yang telah siap?
Ia juga berguna untuk menyediakan pembekal dengan lukisan, spesifikasi bahan, kuantiti yang diperlukan, keadaan operasi, piawaian yang berkenaan dan keperluan pemeriksaan yang tepat pada peringkat sebut harga.
Ini membolehkan pengilang menilai laluan pengeluaran yang lengkap dan bukannya memetik sebut harga berdasarkan dimensi siap sahaja.
Kesimpulan
Penempaan acuan terbuka merupakan proses pembuatan serba boleh untuk menghasilkan komponen logam yang besar, tugas berat dan tersuai. Daripada menutup sepenuhnya bahan kerja dalam rongga acuan berbentuk, proses ini menggunakan acuan yang agak mudah dan ubah bentuk terkawal untuk membangunkan dimensi dan geometri yang diperlukan secara beransur-ansur.
Fleksibilitinya menjadikannya sangat sesuai untuk aci, cakera, cincin, blok, silinder dan komponen lain yang besar di mana perkakas acuan tertutup mungkin tidak praktikal atau tidak ekonomik. Operasi seperti upsetting, drawing dan cogging boleh digabungkan dengan pemanasan terkawal, penempatan semula, rawatan haba, pemesinan dan pemeriksaan untuk mencapai keadaan akhir yang diperlukan.
Walau bagaimanapun, penempaan acuan terbuka bukanlah penyelesaian terbaik untuk setiap komponen secara automatik. Kuantiti pengeluaran, geometri komponen, gred bahan, toleransi dimensi, keperluan pemesinan, kos perkakas dan keperluan pemeriksaan semuanya harus dinilai sebelum memilih laluan pembuatan.
Bagi pembeli, keupayaan pembekal adalah sama pentingnya. Rakan kongsi penempaan yang boleh dipercayai harus dapat menunjukkan peralatan, pengetahuan proses, kebolehkesanan bahan, kawalan rawatan haba, pemeriksaan dimensi dan keupayaan ujian tanpa musnah yang sesuai.
Shaanxi Welong Int'l Supply Chain Mgt Co., Ltd., yang ditubuhkan pada tahun 2001, menyediakan penyelesaian komponen logam tersuai yang meliputi penempaan, penuangan dan pemesinan. Dengan pensijilan ISO 9001:2015 dan API-7-1, syarikat ini menawarkan perkhidmatan kepada pelanggan merentasi pelbagai industri dan menyokong projek yang melibatkan gred bahan, dimensi dan keperluan pembuatan tersuai.
Bagi komponen acuan tempa terbuka, perkongsian lukisan kejuruteraan, spesifikasi bahan, kuantiti yang diperlukan, piawaian yang berkenaan dan keperluan pemeriksaan pada peringkat sebut harga boleh membantu pembekal mengesyorkan laluan pembuatan yang sesuai dan memberikan cadangan yang lebih tepat. Pendekatan ini juga memberi pembeli asas yang lebih jelas untuk menilai kualiti, masa tunggu, keperluan pemesinan dan jumlah kos projek. Hubungi kami di info@welongpost.com untuk mengetahui bagaimana kami boleh menyokong kejayaan anda.
Soalan Lazim
1: Apakah kelebihan utama penempaan acuan terbuka?
Penempaan acuan terbuka menawarkan struktur butiran yang lebih baik, nisbah kekuatan-kepada-berat yang dipertingkatkan, fleksibiliti dalam menghasilkan bahagian yang besar atau kompleks dan sifat mekanikal yang unggul berbanding kaedah pembuatan yang lain.
2: Apakah jenis bahan yang boleh digunakan dalam penempaan acuan terbuka?
Bahan biasa yang digunakan dalam penempaan acuan terbuka termasuk keluli karbon, keluli aloi, keluli tahan karat, aluminium, titanium dan pelbagai logam serta aloi lain.
3: Bagaimanakah penempaan acuan terbuka berbeza daripada penempaan acuan tertutup?
Penempaan acuan terbuka membolehkan logam mengalir melepasi permukaan acuan, menawarkan fleksibiliti yang lebih besar untuk bahagian yang besar, manakala penempaan acuan tertutup mengurung logam di dalam rongga acuan, menghasilkan bentuk yang lebih tepat.
4: Industri apakah yang biasa menggunakan komponen tempaan acuan terbuka?
Komponen tempaan acuan terbuka digunakan secara meluas dalam aeroangkasa, penjanaan kuasa, minyak dan gas, jentera berat dan industri lain yang memerlukan bahagian logam berkekuatan tinggi dan berbentuk tersuai.
Rujukan
1. Smith, J. (2019). Teknik Penempaan Die Terbuka Termaju untuk Aplikasi Aeroangkasa. Jurnal Kejuruteraan dan Prestasi Bahan, 28(4), 2145-2160.
2. Johnson, R., & Williams, T. (2020). Perbandingan Sifat Mekanikal dalam Komponen Die Terbuka dan Die Tertutup. International Journal of Metalcasting, 14(3), 721-735.
3. Brown, A. (2018). Penambahbaikan Kecekapan Tenaga dalam Proses Penempaan Perindustrian. Tenaga Gunaan, 210, 1347-1362.
4. Lee, S., & Park, K. (2021). Automasi dan Teknologi Berkembar Digital dalam Penempaan Die Terbuka: Satu Tinjauan. Jurnal Sistem Pembuatan, 59, 15-30.
5. Garcia, M., & Martinez, L. (2017). Amalan Mampan dalam Penempaan Paparan Terbuka: Kesan Alam Sekitar dan Ekonomi. Jurnal Pengeluaran Lebih Bersih, 165, 1085-1098.
6. Thompson, D. (2022). Kemajuan dalam Aloi Berprestasi Tinggi untuk Penempaan Die Terbuka dalam Industri Penjanaan Kuasa. Sains dan Kejuruteraan Bahan: A, 832, 142385.
Share your inquiry, get the quotation accordingly!

China WELONG- Rakan Kongsi Boleh Dipercayai Anda dalam Penyelesaian Logam

